消除CNC曲面加工形狀誤差的綜合策略與關鍵技術
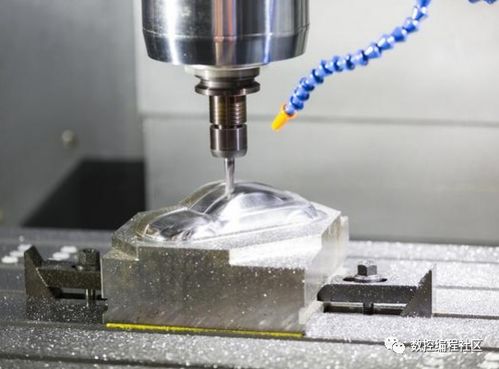
在CNC(計算機數控)加工領域,曲面加工因其幾何形狀復雜,對加工精度要求高,一直是技術挑戰之一。形狀誤差——即加工出的工件實際形狀與設計模型之間的偏差——是影響曲面零件質量、性能及互換性的關鍵因素。這些誤差可能源于設備、工藝、刀具、編程、材料及環境等多個環節。要有效消除或最小化CNC曲面加工產生的形狀誤差,需采取系統性的綜合策略,從設備、工藝、軟件和操作等多維度進行優化與控制。
一、 確保CNC加工設備本身的高精度與穩定性
設備是加工的基礎,其自身的精度和動態特性直接影響最終加工形狀。
- 設備選型與維護:選擇具有高剛性、高定位精度和重復定位精度的CNC機床。對于復雜曲面加工,五軸聯動加工中心通常比三軸機床更能保證連續曲面的光順性與精度。定期進行設備維護、保養和精度校準(如激光干涉儀檢測定位精度、球桿儀檢測圓度誤差等),防止因導軌磨損、絲杠間隙、主軸熱變形等導致的誤差累積。
- 減少熱變形誤差:機床在運行中產生的熱量(主軸、導軌、電機等)會導致結構變形。采用恒溫車間環境、機床預熱程序、以及先進的冷卻系統(如主軸中心冷卻、機床結構對稱設計、熱誤差補償技術)來穩定機床溫度場,是控制形狀誤差的有效手段。
- 抑制振動:加工過程中的振動會惡化表面質量并產生形狀誤差。提高機床-夾具-工件系統的整體剛性,優化主軸動平衡,使用減振刀具或刀柄,并選擇合適的切削參數以避免顫振。
二、 優化加工工藝與編程策略
工藝方案和數控程序是決定刀具路徑和材料去除過程的直接因素。
- 刀具路徑規劃:這是影響曲面精度的核心。對于自由曲面,應避免使用大的行距(步距)和殘留高度。采用更精密的刀具路徑策略,如螺旋銑削、等參數線加工、等殘留高度加工等,可以保證切削載荷更穩定,表面更均勻。精加工時,減小步距和切深能顯著降低形狀誤差,但會犧牲效率,需平衡。
- 刀具選擇與磨損管理:使用球頭銑刀加工曲面時,刀具的幾何精度(特別是球頭半徑精度)和磨損狀態直接影響形狀。選用高質量刀具,并嚴格執行刀具壽命管理,定期檢測和更換磨損刀具。對于高精度曲面,可采用半徑補償功能,但需準確測量刀具實際尺寸。
- 切削參數優化:通過切削試驗或基于物理模型的仿真軟件,確定最優的切削速度、進給率和切深組合。過高的參數會引起振動和讓刀,過低的參數可能導致擠壓和摩擦,均會產生誤差。自適應進給控制技術可根據切削負載實時調整進給率,保持穩定切削。
- 多工序合理安排:采用粗加工、半精加工、精加工分階段進行。粗加工去除大部分余量,半精加工為精加工留下均勻、適量的余量(通常0.2-0.5mm),精加工最終保證形狀和尺寸。這避免了因余量不均導致的刀具偏讓和振動。
三、 應用先進的軟件與補償技術
現代CAM軟件和機床控制系統提供了強大的誤差預測與補償工具。
- CAM軟件的高精度設置:在生成刀路時,設置更小的公差(如弦高公差),使刀具路徑更緊密地貼合理論曲面。使用NURBS插補功能,可以生成更光滑的曲線路徑,減少由微小直線段連接引起的機床抖動和輪廓誤差。
- 后處理與機床動力學匹配:后處理器生成的G代碼需與特定機床的動力學特性完美匹配。優化后處理參數,如平滑處理拐角、控制加速度和加加速度(Jerk),可以減少機床在高速運動中的跟蹤誤差和過沖。
- 誤差測量與補償:
- 在機測量:利用機床配備的測頭,在加工前后或中途對關鍵曲面特征進行測量,將實測數據與理論模型對比,計算出誤差。
- 軟件補償:將測量得到的誤差數據反饋給CAM系統,通過調整原始刀具路徑或生成補償刀路,在下一道工序或下一個工件上進行“反方向”修正。
- 機床誤差補償:利用激光干涉儀等設備標定出機床的空間誤差(如定位誤差、直線度誤差、垂直度誤差等),并將誤差表輸入機床CNC系統,系統會在運動中進行實時補償。
四、 控制工件與裝夾因素
- 工件材料與狀態:了解材料的切削性能(如彈性模量、熱膨脹系數),對于剛性差的零件(如薄壁件),加工易產生彈性變形。可采用對稱加工、分層多次加工、或使用低應力切削參數來減少變形。
- 夾具設計與裝夾:設計剛性足、定位準確的專用夾具。確保工件裝夾牢固且變形最小(避免過大的夾緊力導致彈性變形),并考慮加工過程中因材料去除導致的剛性變化和應力釋放。對于復雜曲面零件,有時需要使用柔性夾具或真空吸盤。
五、 構建閉環質量控制體系
消除形狀誤差是一個持續改進的過程。建立從“CAD模型 -> CAM編程 -> 實際加工 -> 在機/離線檢測 -> 誤差分析 -> 反饋補償”的數字化閉環。通過持續收集數據、分析誤差根源并實施糾正措施,可以系統性地提升曲面加工的精度和一致性。
結論:消除CNC曲面加工的形狀誤差非一蹴而就,它是一個涉及設備、工藝、刀具、軟件、材料和人員技術的系統工程。關鍵在于:從源頭選擇和維護高精度設備;通過科學的工藝規劃與編程生成最優刀具路徑;利用現代測量與補償技術進行動態修正;并對整個加工鏈進行精細化的管理和控制。唯有如此,才能在高效率的前提下,穩定地加工出高精度、高質量的復雜曲面零件。
如若轉載,請注明出處:http://www.gzgbzy.com/product/28.html
更新時間:2026-11-01 18:39:08